PVC异型材挤出加工技术全解析 从原料到成品的工艺与实践
聚氯乙烯(PVC)异型材作为塑料型材中的重要分支,凭借其优异的耐腐蚀性、电绝缘性、可加工性和较低的成本,广泛应用于建筑门窗、装饰线条、工业配件、汽车内饰等领域。本文将系统介绍PVC异型材的挤出加工技术,涵盖原料配方、挤出设备、模具设计、工艺控制及常见问题解决方案。
一、PVC异型材概述
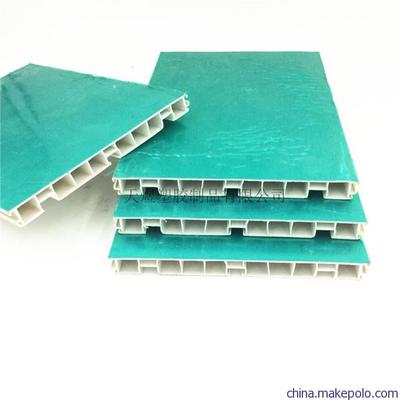
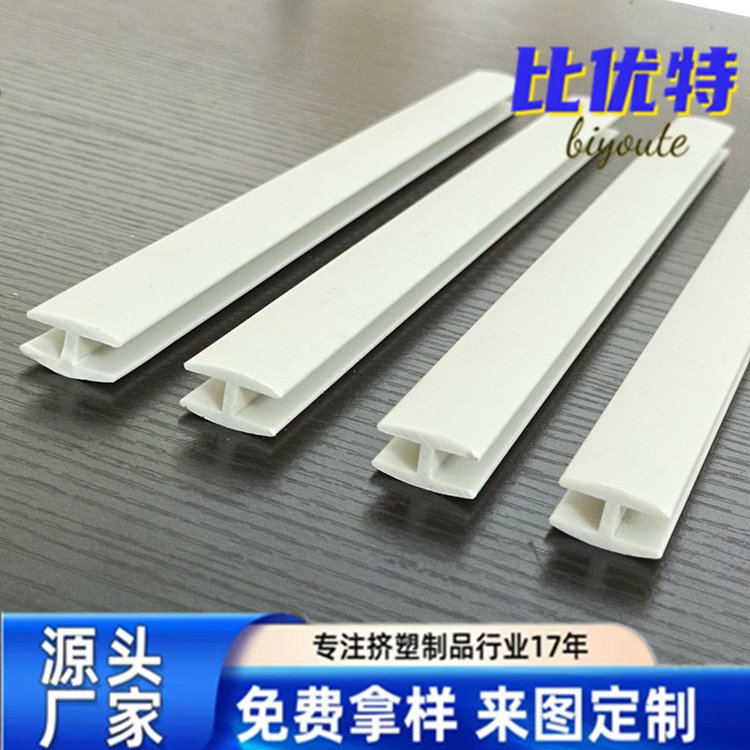
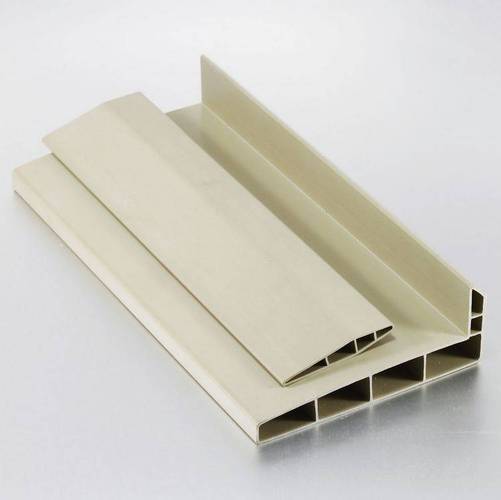
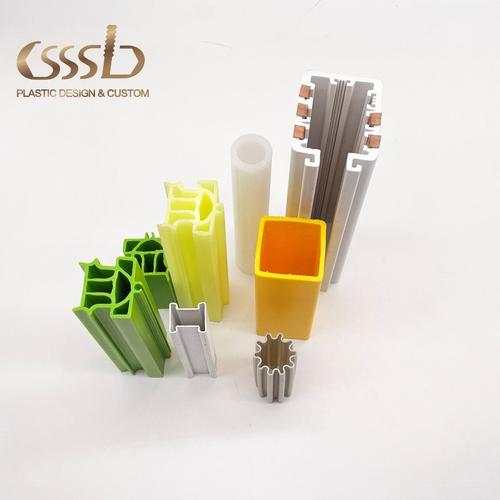
PVC异型材是指截面形状非圆形、非管状、非板材的复杂断面塑料制品,通常采用挤出成型工艺连续生产。其种类繁多,按用途可分为:
- 建筑用异型材:如门窗框、扇、压条、密封条等;
- 装饰用异型材:如踢脚线、天花角线、扶手等;
- 工业用异型材:如密封条、电缆槽、冰箱门封条等;
- 汽车用异型材:如车窗密封条、车身装饰条等。
二、原料与配方设计
PVC异型材的性能取决于配方设计。典型配方包括:
- PVC树脂:选用合适的聚合度(K值),通常门窗型材用K值为66-68的SG-5型树脂。
- 热稳定剂:铅盐类、钙锌复合稳定剂、有机锡等,用于防止加工中PVC降解。
- 润滑剂:内润滑剂(如硬脂酸)降低分子间摩擦,外润滑剂(如石蜡)改善脱模。
- 填充剂:碳酸钙等,降低成本并提高刚性,但过量影响韧性。
- 增韧剂:CPE、ACR等,提高抗冲击性能。
- 着色剂:钛白粉等,提供所需颜色及耐候性。
- 其他助剂:抗氧剂、紫外线吸收剂等。
配方需根据产品要求、加工设备及成本综合优化,并通过实验验证。
三、挤出设备与模具
3.1 挤出机
通常采用单螺杆或双螺杆挤出机:
- 单螺杆挤出机:结构简单,适用于小规模生产,但对物料混合与热传递稍差;
- 双螺杆挤出机:分平行同向和锥形双螺杆,具有优异的混合、塑化能力,是PVC异型材的主流设备,尤其适合直接粉料挤出。
3.2 模具
异型材挤出模具(口模)是核心,决定了制品的截面形状和尺寸精度。设计时需考虑:
- 流道设计:保证熔体流动均匀,避免死角;
- 压缩比:一般取3-5,确保制品密实;
- 定型模:与口模配合,通过真空定型或压块定型,使制品冷却定型;
- 冷却系统:包括定型模内冷却水道和后续水槽,确保均匀冷却。
模具材料常用合金钢,经镀铬抛光,提高耐磨性和耐腐蚀性。
四、挤出加工工艺流程
- 混料:将PVC树脂、助剂按配方高速混合,温度至110-120℃,再冷却至40℃以下备用。
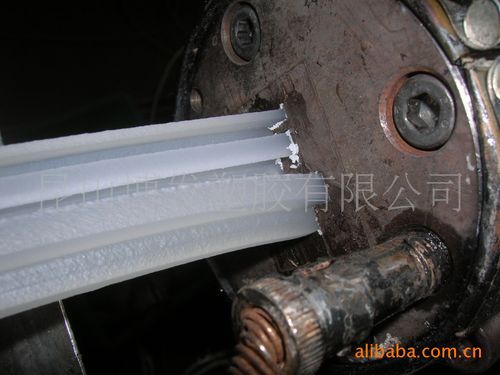
- 挤出:物料经挤出机塑化后,通过口模成型。机筒温度设定通常为:加料段160-170℃,压缩段170-180℃,均化段180-190℃,口模185-195℃。
- 定型冷却:熔融型坯进入定型模,通过真空吸附或压缩空气使其贴附模壁,同时冷却水带走热量,使制品固化。
- 牵引:牵引机以恒定速度拉出制品,速度与挤出量匹配。
- 切割:按定长自动切割。
- 后处理:如需要,进行退火、印刷、装配等。
五、关键工艺控制点
- 温度控制:各段温度影响塑化效果和流动性,需精确控制;
- 挤出速度:与牵引速度协调,避免制品内应力过大或尺寸波动;
- 真空度:定型模真空度影响制品表面质量和尺寸精度;
- 冷却速率:过快易导致内应力,过慢影响生产效率;
- 螺杆转速:影响产量和剪切热,需与喂料匹配。
六、常见问题与解决方案
| 问题 | 可能原因 | 解决方案 |
|------|----------|----------|
| 表面粗糙 | 塑化不良、温度过低、模具光洁度差 | 提高温度、优化配方、抛光模具 |
| 尺寸不稳定 | 牵引速度波动、冷却不均、口模磨损 | 检查牵引、调整冷却、修模或换模 |
| 内壁裂纹 | 内应力大、冷却过快、配方增韧不足 | 调整冷却、添加增韧剂、退火处理 |
| 产量低 | 螺杆转速低、模具阻力大、塑化能力不足 | 提高转速、优化流道、更换高效螺杆 |
七、发展趋势
随着环保要求提高和节能趋势,PVC异型材挤出技术正向高效、节能、环保方向发展。例如:
- 无铅化配方:采用钙锌稳定剂替代铅盐;
- 共挤技术:实现双色、软硬共挤,拓展应用;
- 智能化控制:在线监测与自动反馈调节,提高质量稳定性;
- 回收利用:开发易回收配方,促进循环经济。
##
PVC异型材挤出加工是一项综合材料、机械与工艺的技术。掌握配方设计、设备选型、模具优化及工艺控制,是生产高质量产品的关键。随着技术进步,PVC异型材的应用领域将进一步扩大,为塑料加工行业带来更多机遇。
如若转载,请注明出处:http://www.djufq.com/product/44.html
更新时间:2026-09-19 03:09:30